
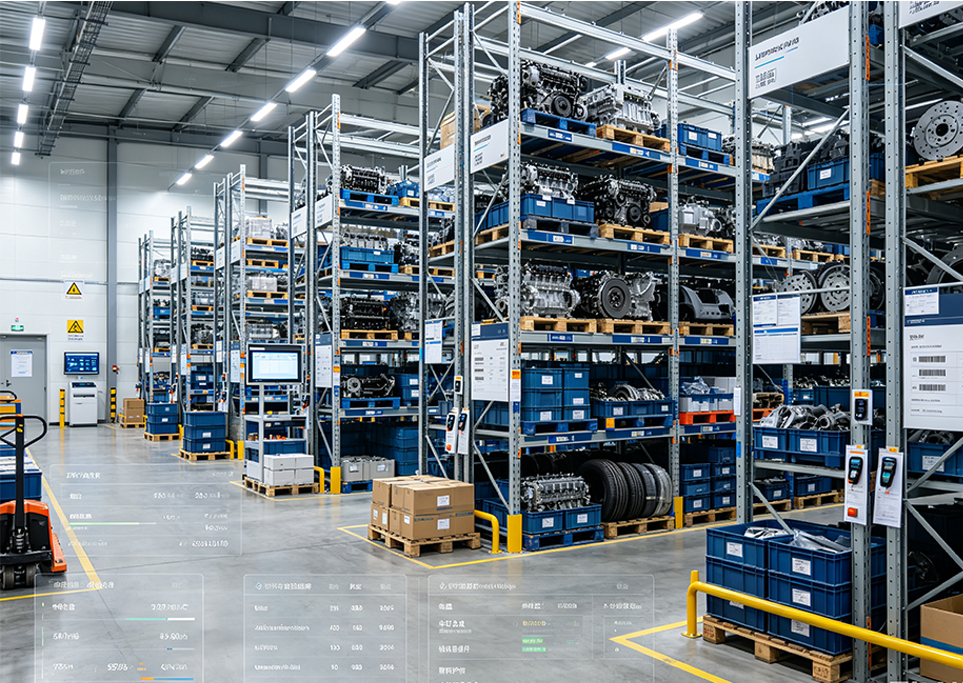
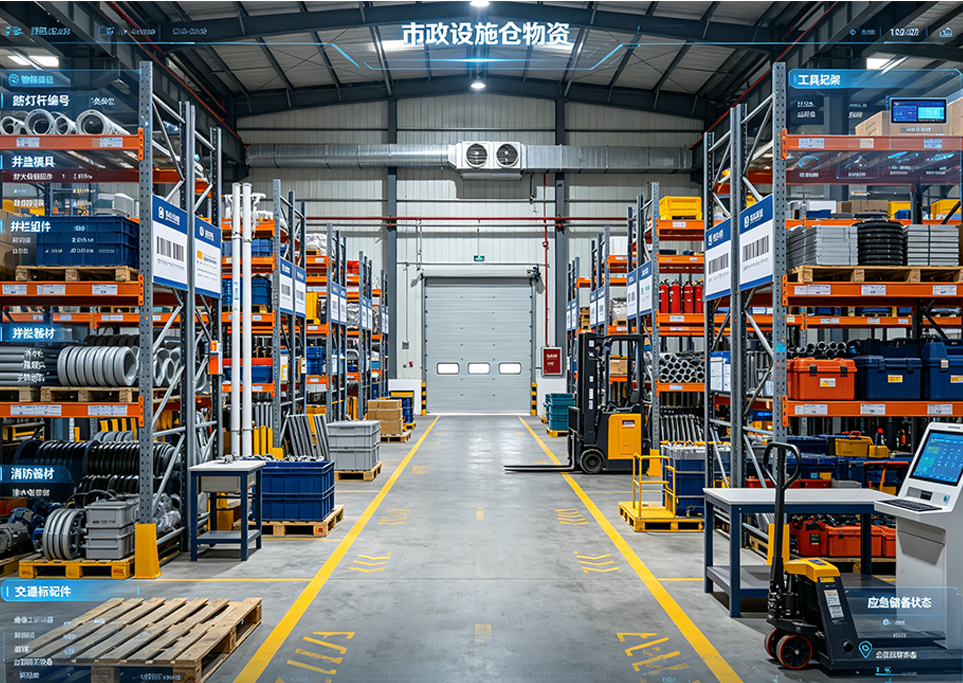
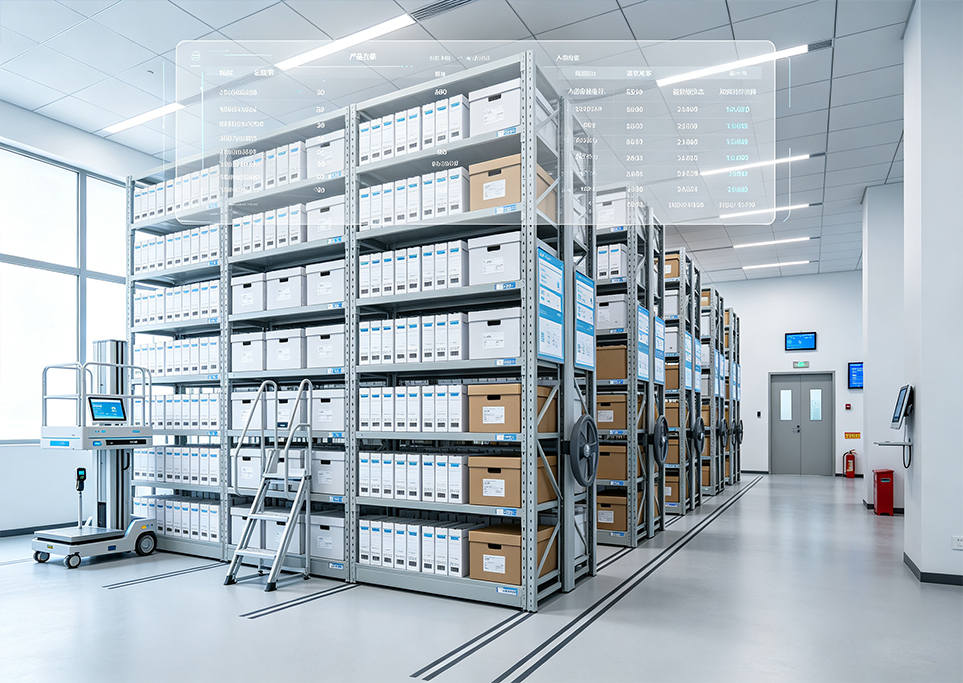
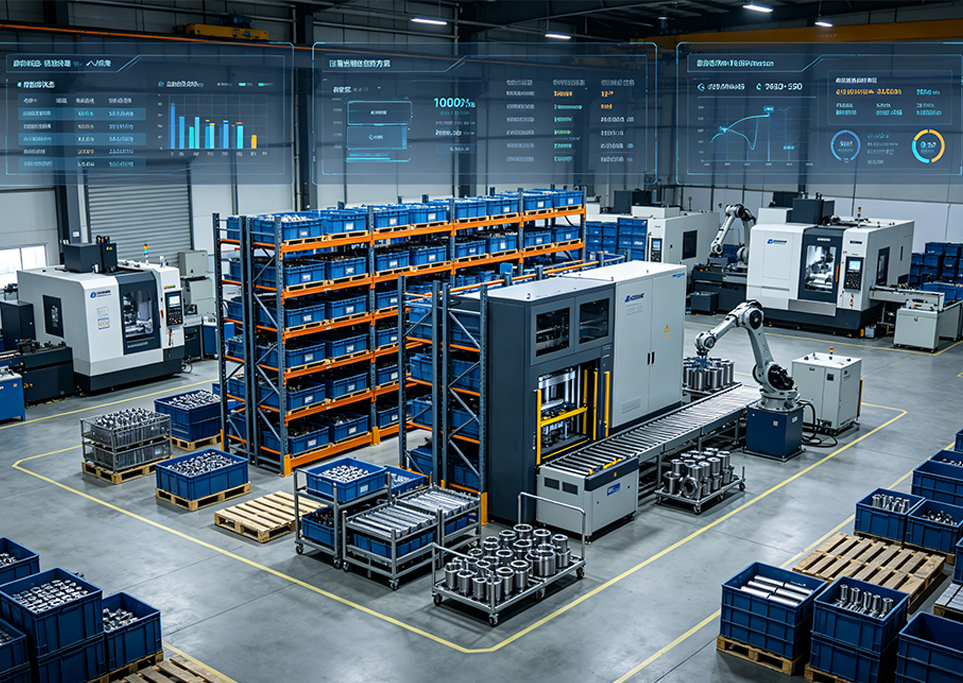
本方案面向全品类制造工厂,打造智能仓储硬件 + WMS 仓储管理系统 + 精益管理流程三位一体的一体化智能仓储解决方案。覆盖原料仓、半成品仓、成品仓、线边仓、不良品仓、备件仓等全仓库场景,实现来料入库、质检上架、智能存储、生产领料、成品出库、分拣配送、盘点管控、全周期追溯的一站式数字化管理,打通 ERP‑WMS‑MES‑SRM 数据流,助力制造企业降库存、提效率、保交付、控品质,完成仓储数字化转型升级。
整体解决方案
1. 制造业专属 WMS 仓储管理系统,实现全流程数字化管控
部署一体化仓储管理 WMS 平台,开放标准化接口,无缝对接 ERP、MES、SRM、TMS 等企业现有信息化系统,打通采购‑仓储‑生产‑销售全链路数据流,破除信息孤岛。
采用条码 / RFID 一物一码管理,覆盖供应商来料登记、IQC 质检、预约入库、智能库位分配、批次锁定、先进先出、波次拣选、配料分拣、出库复核、动态盘点、呆滞预警等全部业务流程。
内置制造业专属功能:安全库存预警、生产工单领料分解、线边仓补给、半成品工序流转、成品批号追溯、替代物料管理。系统可根据生产计划自动生成物料配送清单,库存低于安全水位自动触发补货提醒,临近效期、长期闲置物料自动预警。
2. 多场景差异化智能存储布局,适配全品类物料存储
基于物料属性、周转频次、存储环境要求,对仓库进行功能分区,搭配自动化仓储设备,实现精细化存储,最大化仓储空间利用率:
小件原料、电子元器件、标准配件:料箱式立体库、轻型穿梭库,高密度自动化存取,防尘防撞;
半成品、中型零部件、包装辅料:横梁货架 + AGV 无人搬运车,实现物料自动化出入库;
重型毛坯件、大型工件、成品大件:重型货架 + 智能叉车调度系统,保障大件物料作业安全;
化工原料、有温湿度管控要求物料:恒温恒湿仓、防爆隔离区,满足特殊物料存储条件;
仓库物理分区:待检区、良品区、半成品中转区、不良品隔离区、退换料区、呆滞物料区,实现不同状态物料物理隔离,杜绝混料错领。
3. 仓‑线一体化准时配送体系,保障产线节拍稳定
搭建「中心原料仓‑车间线边仓‑生产工位」三级配送模式,深度对接车间生产排程。系统自动拆解工单物料需求,生成波次拣货任务,智能规划最优拣货路径,任务下发至 PDA 手持终端,引导仓管人员完成拣选。
支持定时、定量、按需配送物料上线,灵活响应紧急插单、补料、退料等突发生产场景,减少产线停工待料风险,实现仓储配送与生产节拍高度协同。
4. 全生命周期双向溯源与质量管控体系
建立供应商‑来料‑入库‑车间领用‑半成品加工‑成品出库‑售后完整追溯链路。每一批物料绑定唯一标识,自动记录供应商批次、质检结果、入库库位、领用工位、流转时间等信息。
支持批次冻结、先进先出管控。当成品出现质量异常,可一键反向追溯原材料来源与全部流向;需要物料召回时快速锁定受影响范围,降低质量事故损失,满足制造业内审、客户验厂、行业合规要求。
5. 呆滞库存精益优化,盘活企业沉淀资产
系统可自定义呆滞判定周期,自动识别长期无出入库记录的闲置物料,生成呆滞库存报表。支持呆滞物料线上调拨、替代使用、退回供应商、折价处置全流程管控。
结合历史订单数据、生产计划进行库存水位预测,从源头减少新增积压库存,持续优化库存结构,释放仓储空间与流动资金。
6. 智能无人化作业 + 可视化仓储运维
配套 AGV 无人搬运车、穿梭车、分拣设备、PDA 手持终端、条码打印机等智能硬件,实现出入库、搬运、分拣、盘点核心作业自动化,减少人工干预,降低人为失误。
仓储可视化大屏实时展示库存总量、物料分布、出入库作业进度、设备运行状态、库存预警、配送任务进度。管理人员远程即可掌握仓库全貌,实现仓储精细化、可视化运维。
方案核心优势
✅ 通用适配多制造行业,可按需定制
适用于机械加工、新能源、电子电器、汽配、橡塑化工、装备制造等各类工厂,兼顾原料、半成品、成品多仓库场景,拒绝通用仓储方案水土不服。
✅ 库存高度精准,实现账实实时一致
一物一码全流程数字化管控,库存准确率可达 99.9%,平衡供需,规避缺料停工和物料积压两大风险。
✅ 仓储‑生产高效协同,适配柔性智造
智能化波次拣选、自动调度,出入库效率提升 3‑5 倍;快速响应订单变更、紧急插单,适配多品种、小批量柔性生产模式。
✅ 双向全链路追溯,严控生产质量风险
完整的物料批次追溯链条,实现成品‑原料双向溯源,快速处置质量事故,降低企业经营与合规风险。
✅ 全方位精益降本,提升仓储收益
自动化仓储布局大幅提升仓库空间利用率;无人化作业降低人力成本;呆滞库存系统化管控减少资金占用,实现供应链综合降本增效。
✅ 开放兼容,无缝对接现有信息化系统
可与企业已上线的 ERP、MES、SRM 等系统打通,保护原有 IT 投资,平滑完成数字化升级。
典型应用场景
工厂原材料中心仓管理
各类生产原料来料质检、入库存储、批次有效期管控、按需出库,支撑多个车间稳定生产。
车间半成品中转仓管理
管控工序流转半成品,记录每一道工序出入库数据,实现车间工序物料闭环管理。
产线线边仓准时物料配送
定时定量将原料、零部件配送至工位,保障产线物料不间断供应。
成品仓储与订单发货管理
成品入库、批次管理、订单分拣出库、物流交接,实现成品库存精准管控、快速交付。
不良品、退换料隔离管控
独立分区存放不合格物料,线上留存完整处理记录,杜绝不良物料再次流入生产线。
呆滞库存智能识别清理与仓库动态盘点
自动筛查积压物料;支持不停产循环盘点、月度盘点对账,保障库存数据实时准确。
方案落地价值
1. 仓储生产协同,保障工厂稳定产出
打通仓库和车间的数据链路,实现物料准时配送,从源头减少停工待料,稳定生产节拍,提升工厂产能交付能力。
2. 精益库存管控,降低供应链运营成本
提高仓库空间利用率,减少仓储人工投入;降低物料过期损耗、呆滞积压带来的资金占用,实现仓储供应链降本增效。
3. 全链路追溯,筑牢企业质量合规防线
完善的物料全生命周期追溯体系,满足制造业质量管控、客户验厂、内部审计的合规需求,快速处理质量问题,降低品牌风险。
4. 数据驱动决策,赋能工厂数字化智造升级
仓储数据实时可视化,为采购计划、生产排程、库存优化提供可靠的数据支撑,推动工厂由传统仓储模式向数字化、智能化精益仓储转型。



 首页
 相关产品
 在线咨询
 联系我们